


高多层PCB翘曲控制研发企业:专业研发,优质解决方案
作者:创盈电路技术(深圳)有限公司
浏览:
发表时间:2026-05-08 12:49:17
高多层PCB翘曲控制研发企业:专业研发,优质解决方案
材料与结构失衡高多层板由基材、铜箔、半固化片(PP)等多种材料构成,其热膨胀系数(CTE)不匹配。在压合和回流焊的反复高温下,材料收缩不均产生内应力,导致翘曲。实测表明,当板两侧铜面积差异超40%时,回流焊后翘曲率可增加约2.8倍。 叠层设计不对称层间结构或铜箔分布不对称(如“3+6+3”变为“2+8+2”),会破坏应力平衡,使翘曲风险大增。经验显示,12层非对称板翘曲概率比对称板高约67%。对称设计(如“信号-地-信号-电源-信号”镜像排布)是抑制翘曲的基础。 压合与后制程应力压合时若升温过快、压力不均或树脂流动不当,易产生空洞、分层和翘曲。后制程中的机械加工(如钻孔、分板)及SMT回流焊的巨大温差,也会叠加残余应力,使翘曲问题在组装阶段集中爆发。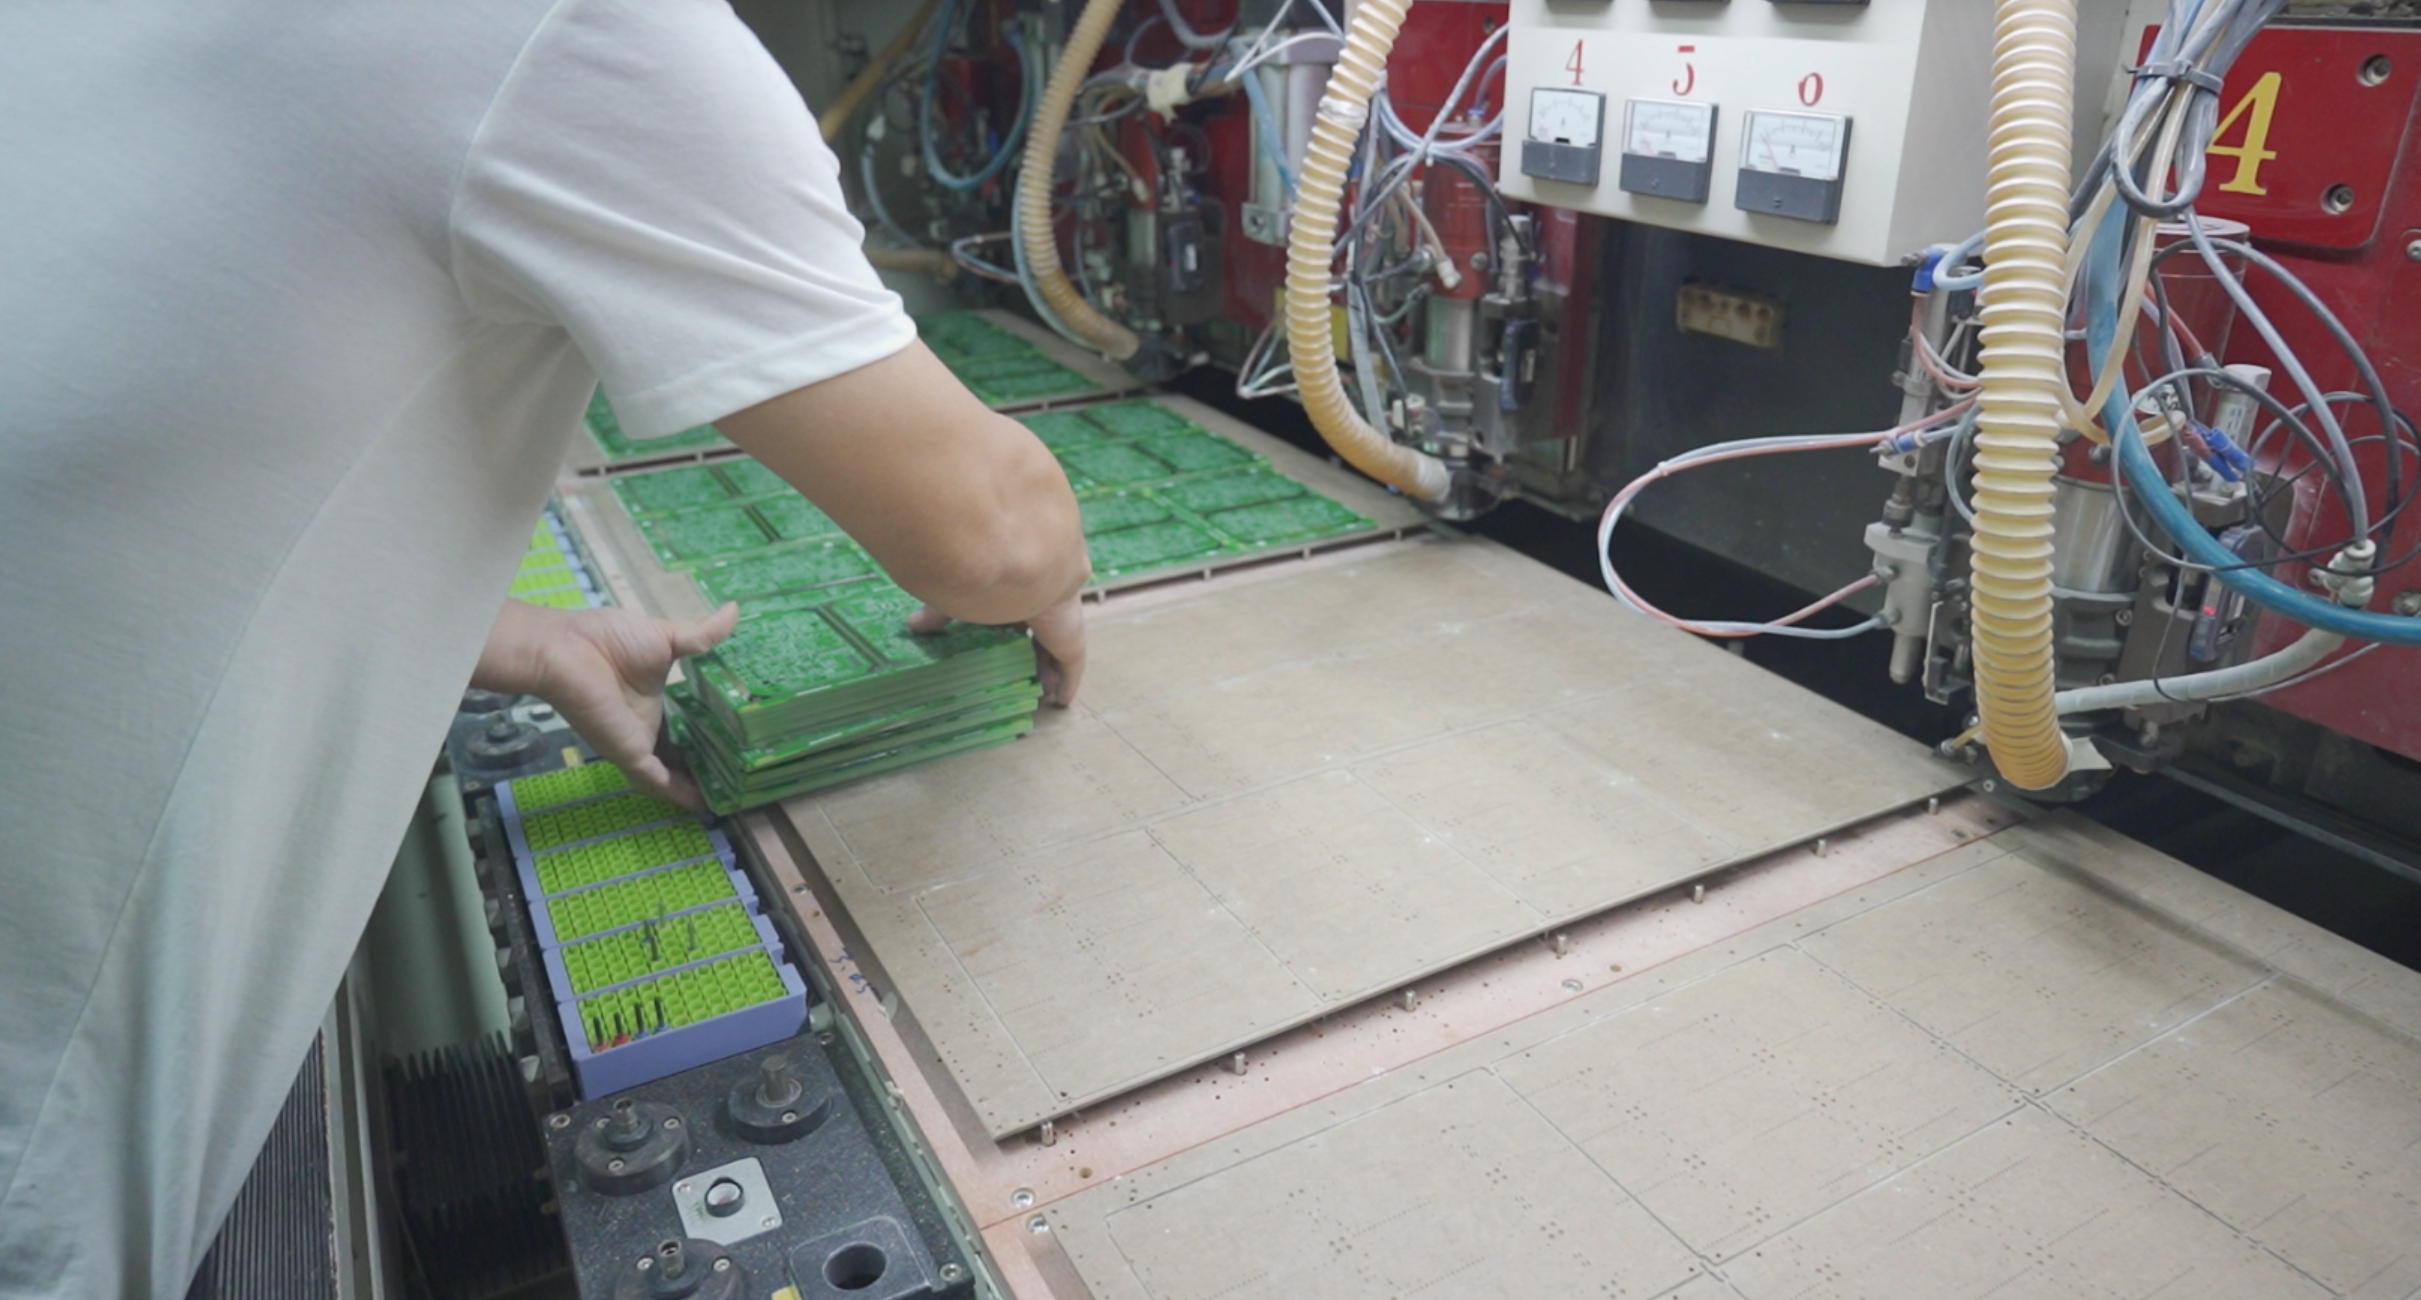
全流程翘曲控制解决方案
1. 工程设计阶段:从源头预防
对称层叠设计:以板中心为轴,确保上下层材料、厚度、铜分布对称。12层板典型结构为“信号-地-信号-电源-信号-中心绝缘层-信号-电源-信号-地-信号”,上下铜覆盖率偏差建议≤5%。
均衡铜箔分布:尽量使板面两侧铜面积接近,可采用网格铜。对于BGA等局部区域,通过交错过孔等方式均衡铜密度,避免应力集中。
材料与厚度匹配:选用CTE、Tg值接近的基材与PP,减少热应力。电源层用厚铜(≥2oz),高速信号层用薄铜(0.5oz),并精确控制总厚度。
2. 压合与制程阶段:精细过程控制
板材预处理:压合前对芯板、PP进行150℃、6–10小时的烘板,去除水分和应力。
优化压合工艺:采用“梯度升温+阶梯加压”曲线,精确控制树脂流动与固化,减少空洞和翘曲。对30层以上板可采用多阶段压合。
专用治具与在线监测:使用高平整度治具确保受热受压均匀。通过在线监测与MES系统,实现工艺参数与翘曲数据的可追溯分析。
3. 后制程与SMT阶段:减少应力叠加
优化表面处理:沉金(ENIG)等工艺比OSP更能减小翘曲。
控制回流焊温循:采用多温区、氮气保护的回流焊,并分阶段缓慢降温(如220℃→180℃→150℃),使应力渐进释放。
翘曲板矫形:对轻微翘曲的板,可通过150℃热压3–6小时,再用平整钢板重压校正。
企业能力构建与合作建议
1. 构建内部技术能力
建立仿真与实验能力:引入仿真软件预测翘曲,并通过DOE实验建立不同结构/材料的工艺窗口数据库。
升级制程与设备:采用高精度压机,配备在线监测与数据追溯系统,实现工艺的数字化管理。
制定设计与工艺规范:形成企业内部的《高多层PCB翘曲控制设计规范》和《压合工艺规范》。
2. 选择外部合作伙伴
明确需求:清晰定义层数、板厚、铜厚、应用场景(如AI服务器、ATE)及翘曲控制目标。
评估能力:考察供应商的对称设计、材料匹配、压合工艺、仿真能力及量产案例。
合作验证:通过小批量试产,实测翘曲数据,验证其解决方案的有效性。

