


多层PCB压合不良原因解析及选购指南
作者:创盈电路技术(深圳)有限公司
浏览:
发表时间:2026-05-02 11:06:12
多层PCB压合不良原因解析及选购指南
多层PCB压合是制造中的核心工序,其质量直接决定了产品的可靠性。本文将从压合原理、常见缺陷、设计选型及下单沟通四个方面,为您提供全面的解析与指南。
压合原理与关键指标
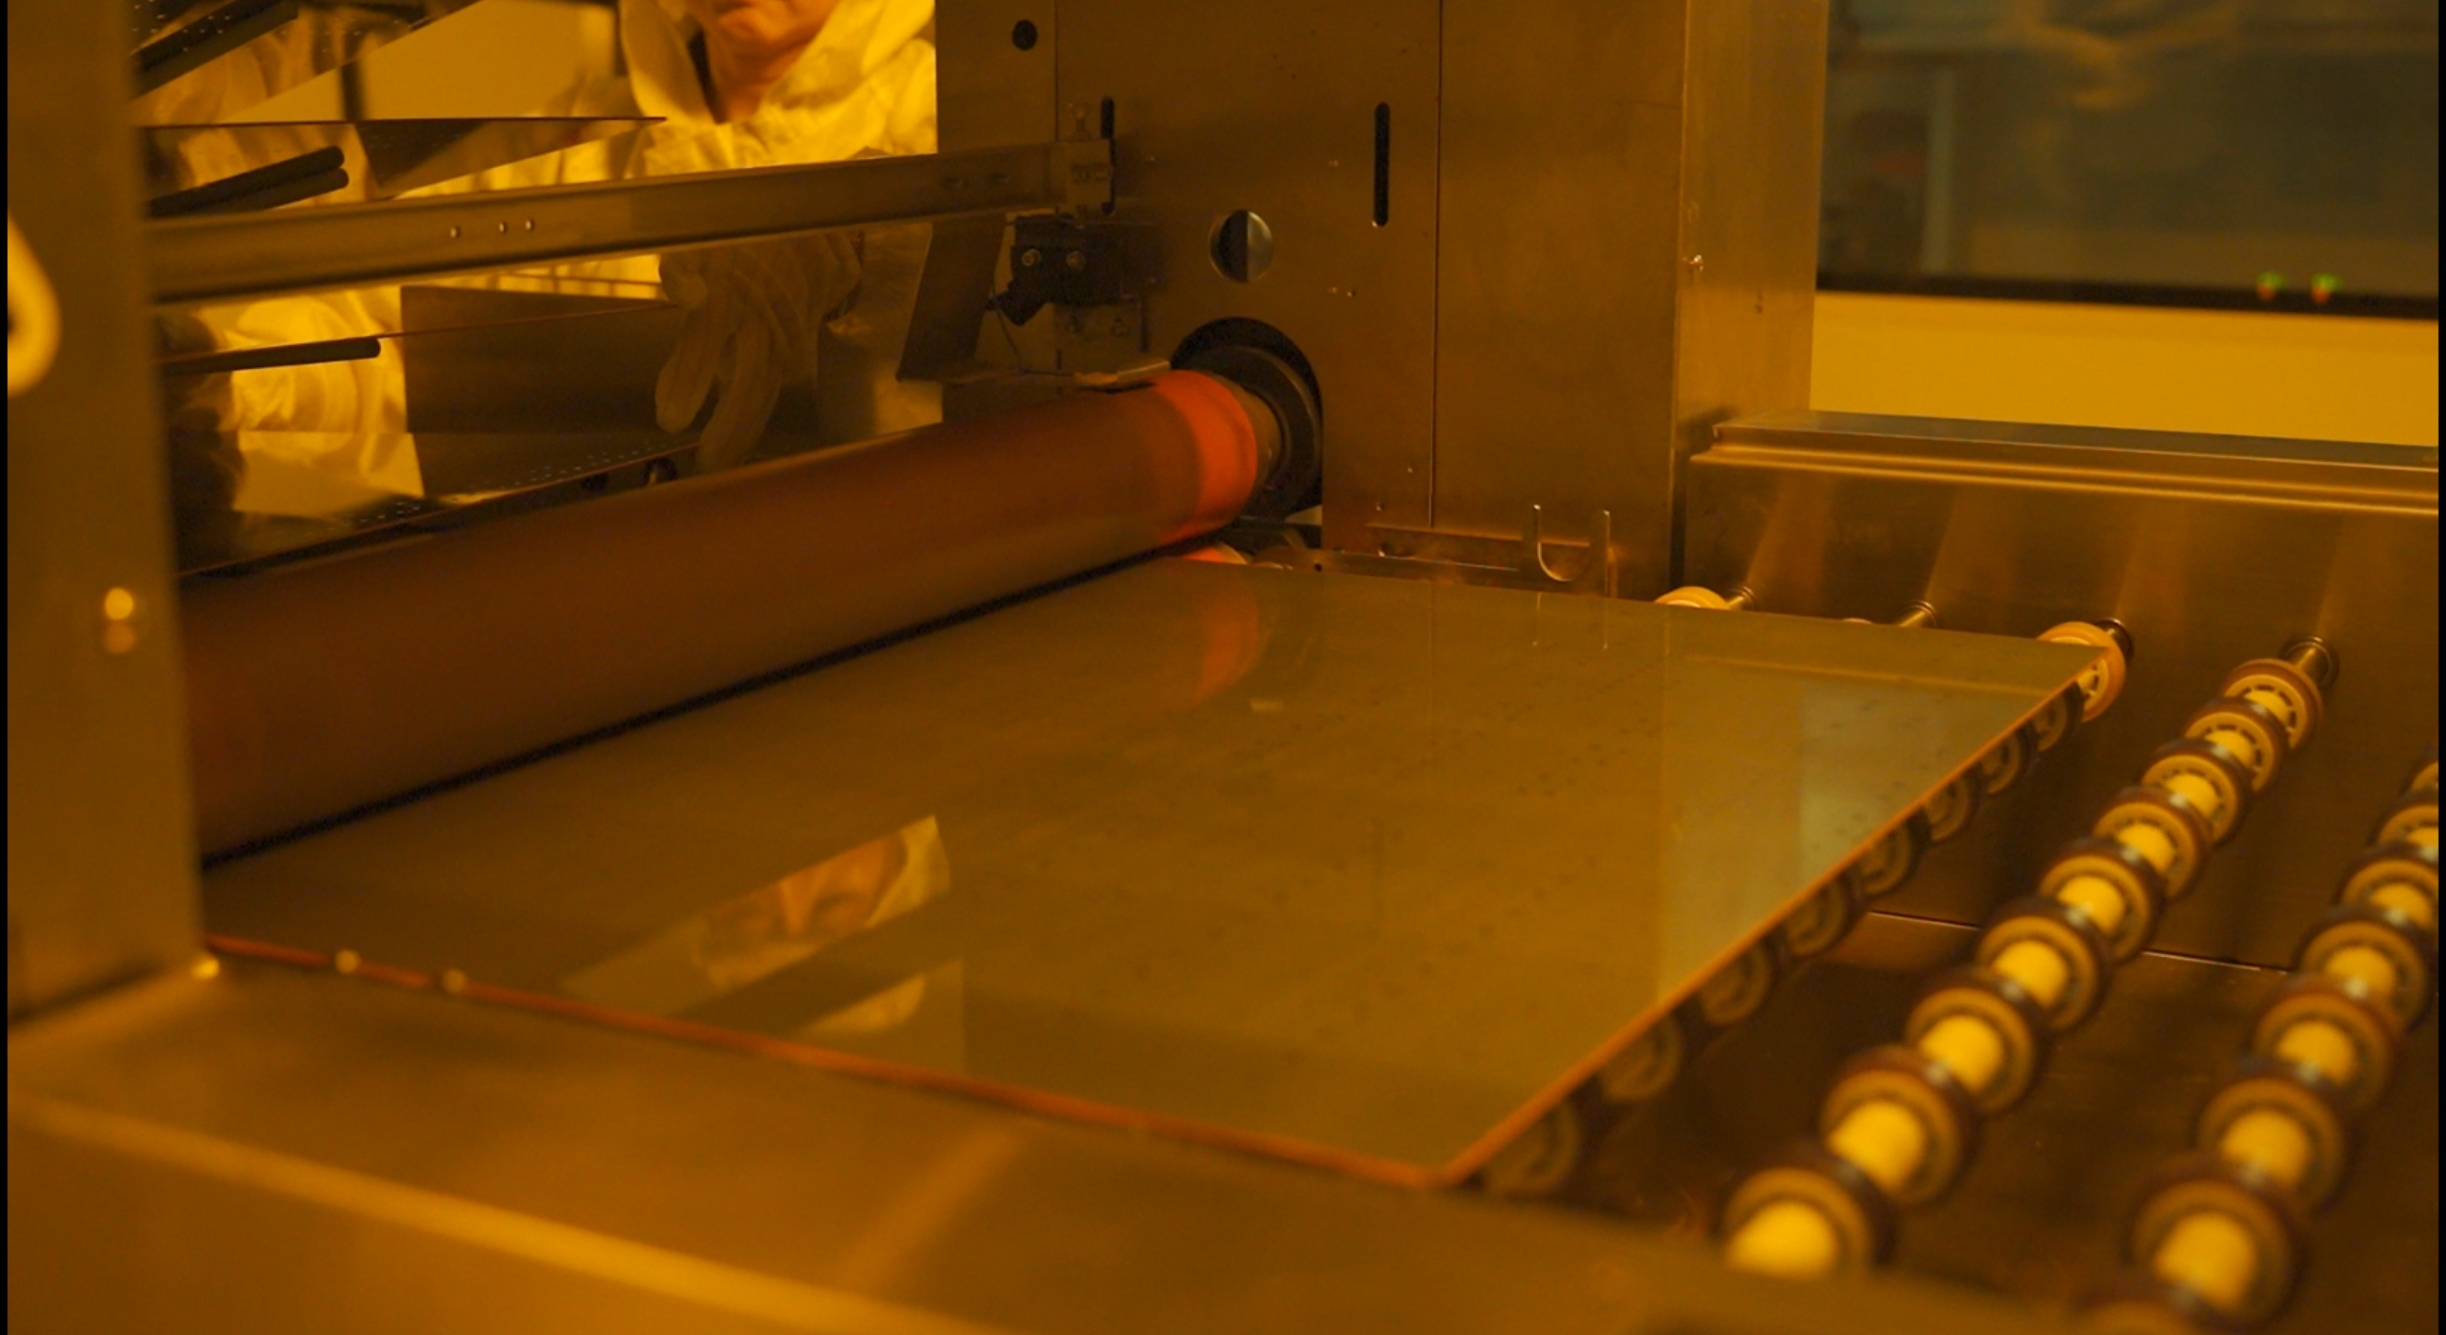
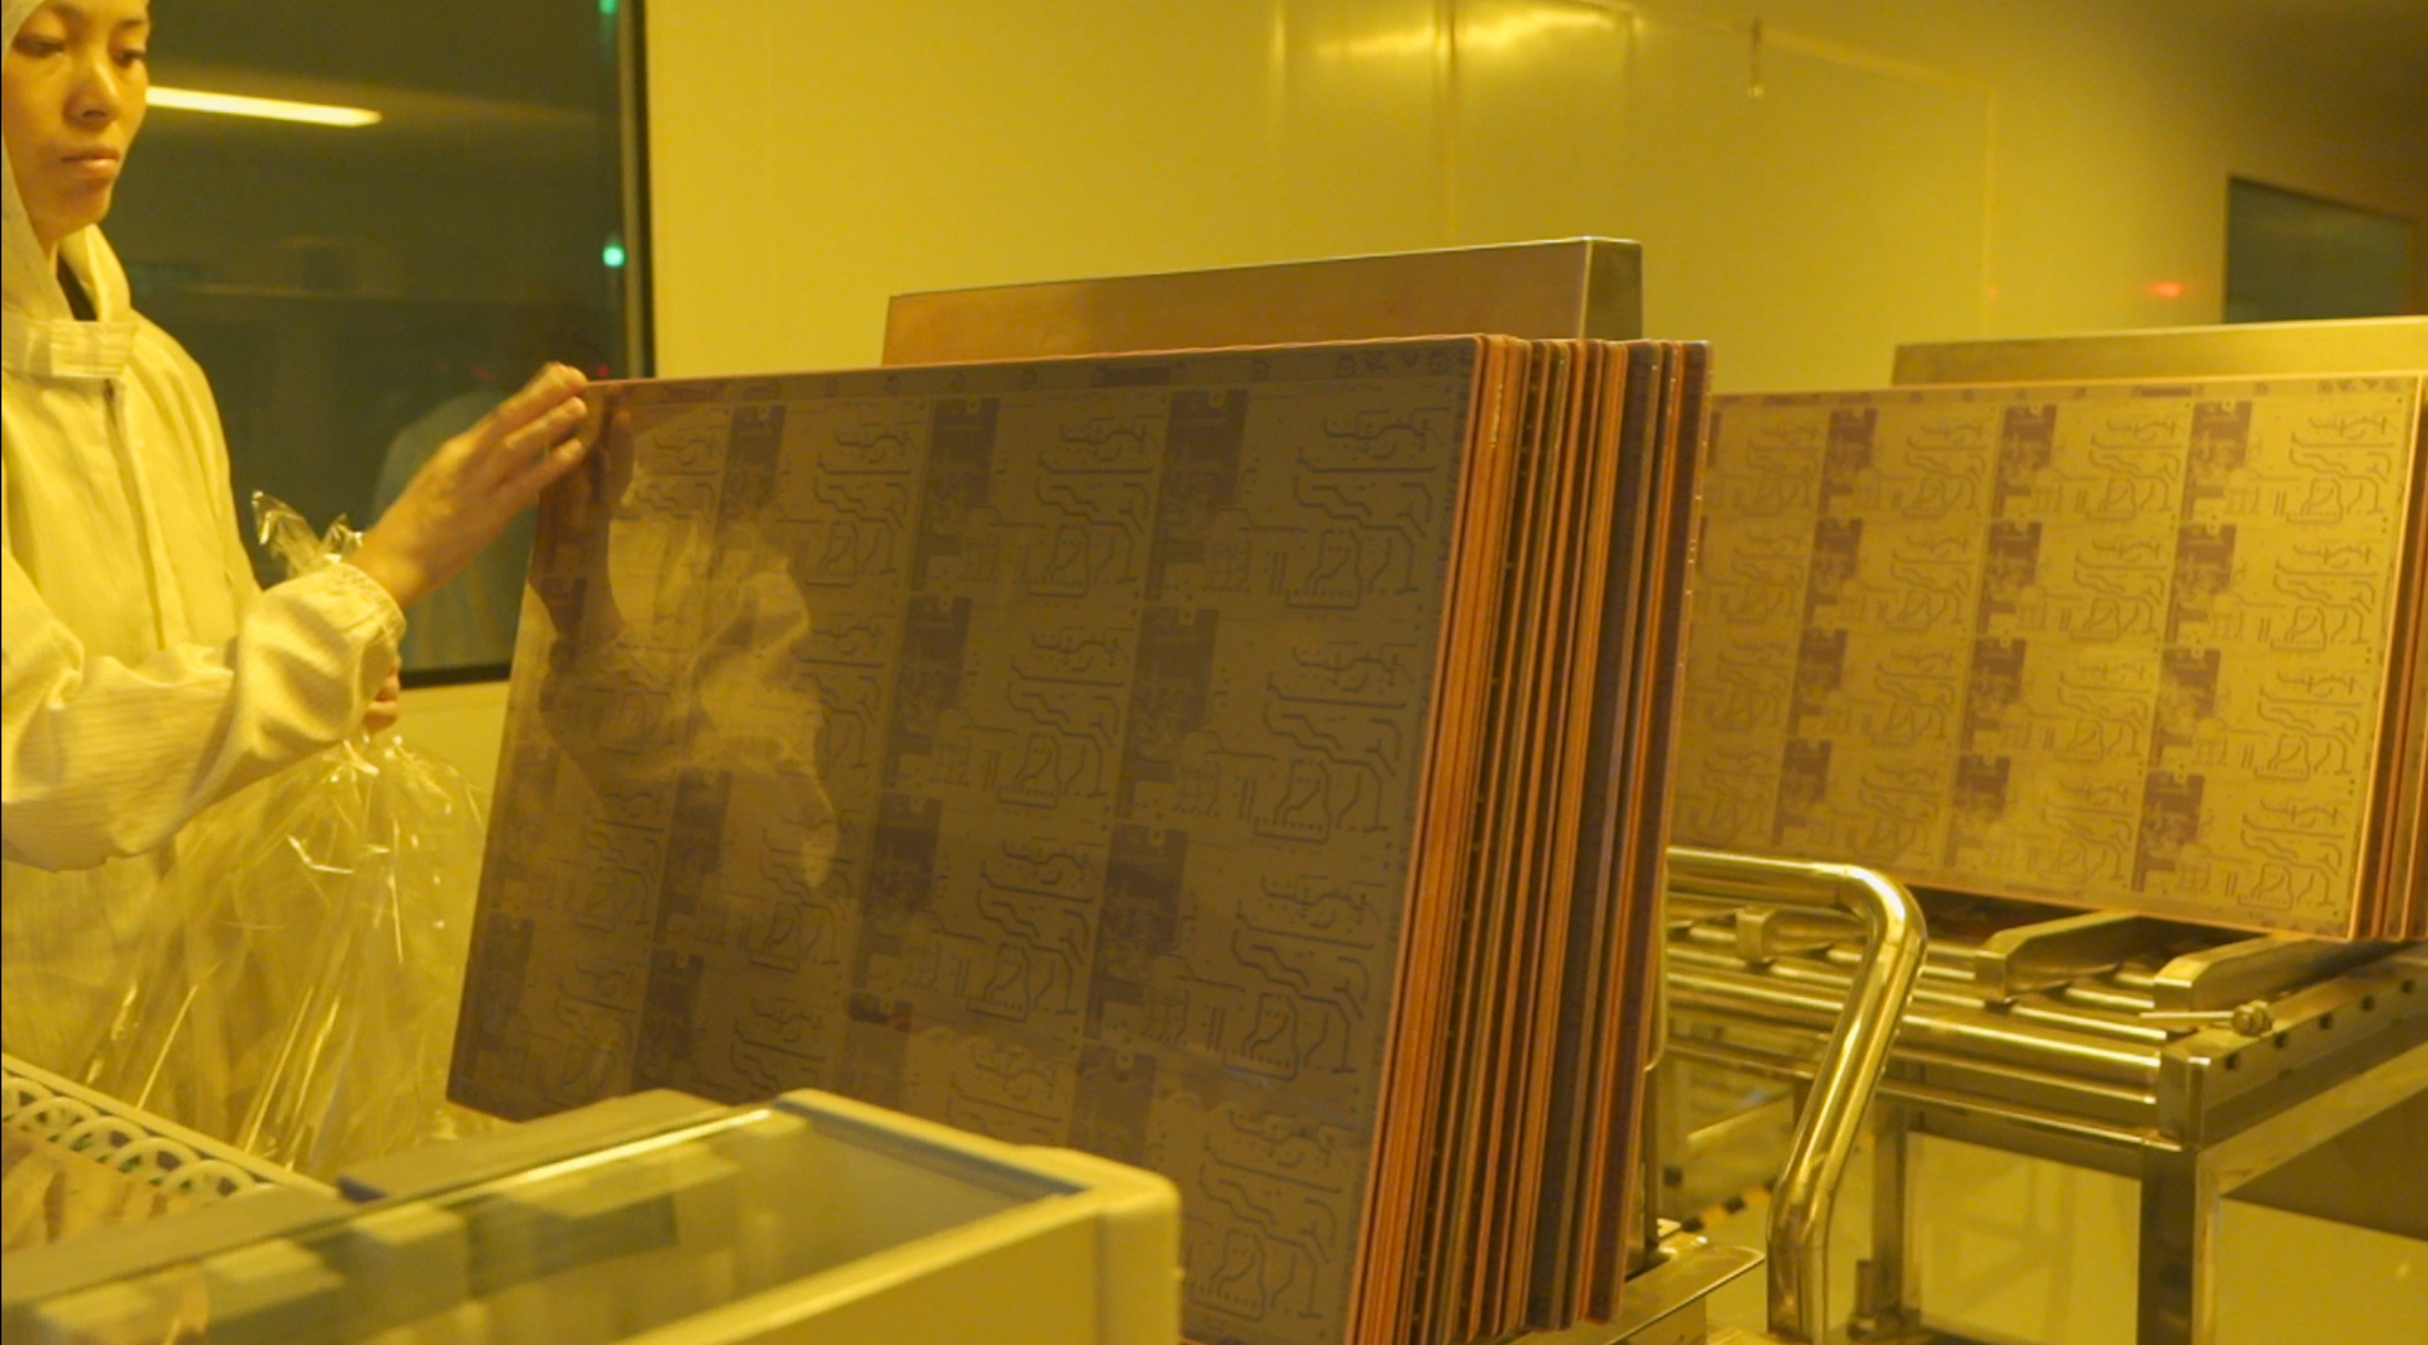
压合(Lamination)是将内层芯板、半固化片(PP)和外层铜箔,在高温高压下压合成一个整体的过程。其核心作用包括:
结构固定:确保各层线路精准对齐,防止层间滑移。
电气性能:保证绝缘介质均匀,避免气泡、空洞,确保阻抗稳定。
机械强度:提供足够的内聚力和剥离强度,以承受后续加工。
关键指标参考
层间对准度:常规板 ≤50μm,高层板可达 ±25~75μm。
板曲/翘曲度:通常要求 ≤0.7%~0.75%。
剥离强度:刚性板 ≥1.0 N/mm,高端板要求更高。
气泡/空洞:IPC-6012 Class 3 要求直径 >0.1mm 的气泡不可接受。
常见压合缺陷解析
1. 白斑、玻璃布织纹显露
现象:板面出现白斑或玻璃布纹理清晰可见,影响外观和阻焊附着。
主要原因:树脂流失:PP树脂含量低、流动性过高或凝胶时间长,导致胶水被挤出。
压力不当:预压力过大或高压施加过早,挤出了过多树脂。
改善方向:选用高树脂含量、低流动度的PP;优化压合曲线,调整预压和高压时机;确保钢板和叠层洁净平整。
2. 板面起泡、空洞
现象:板内或板面出现气泡,受热后可能扩大,导致层间分离。
主要原因:排气不畅:预压力不足或预压与全压间隔过长,空气未能排出。
参数失配:温度/压力曲线与PP特性不匹配,树脂在失去流动性后才加压。
挥发物多:芯板或PP含水分、挥发物超标,受热后膨胀形成气泡。
界面不洁:铜面有油污、指纹等,阻碍树脂浸润。
改善方向:提高预压力并缩短预压-全压间隔;采用真空压合;压合前对芯板充分烘烤,PP开封后尽快使用;严格保持叠层洁净。
3. 凹坑、树脂瘤、铜箔皱褶
现象:板面局部凹陷、树脂堆积凸起或铜箔起皱。
主要原因:钢板不洁:钢板表面有水渍或清洁剂,受热蒸发导致鼓包或起皱。
压力不均:压板不平或叠层偏斜,导致局部失压或树脂流向失控。
树脂过量:PP流动度过高或用量过大,在板边堆积形成树脂瘤。
改善方向:确保钢板洁净平整;检查压机平行度;选用流动度适中的PP并优化叠层结构。
4. 内层图形移位、层间错位
现象:内层线路或各层之间发生相对位移,超出公差,影响过孔连接。
主要原因:图形强度不足:细线路、薄铜箔的抗剥离强度或耐温性差,易被树脂流动冲偏。
流动推力过大:预压力过大或PP流动性过强,对内层图形产生过大推力。
定位/设备问题:叠层定位不准,或压机模板不平行,导致受力不均。
改善方向:选用高抗剥强度、耐温性好的铜箔;优化压合参数,降低流动推力;采用高精度定位方式(如四槽定位);高层板可分次压合。
5. 板曲、板翘
现象:板材发生弯曲或翘曲,超出标准,影响SMT贴装。
主要原因:结构不对称:上下层铜分布差异过大,或PP叠放不对称,导致收缩应力失衡。
固化不充分:固化时间或温度不足,冷却后继续收缩。
材料不一致:不同厂商或不同方向的板材混用,热收缩率差异大。
冷却不当:后固化后未在受压状态下冷却至Tg以下就卸压。
改善方向:设计时尽量保证结构对称,铜覆盖率差异控制在10%以内;确保固化工艺充分;统一材料品牌和方向;优化冷却流程。
6. 层间分层、受热分层(爆板)
现象:层间出现分离,或在回流焊等高温下发生爆板、开裂。
主要原因:水分/挥发物:芯板或PP含水分、挥发物超标,受热后产生蒸汽压力。
界面污染:铜面有油污、氧化层处理不当,导致结合力差。
材料/工艺问题:PP与芯板树脂体系不兼容,或固化度不足。
改善方向:压合前对芯板充分烘烤;确保铜面处理(棕化/黑化)质量;避免不同体系的材料混用;通过DSC等方法验证固化度。
设计选型与下单指南
1. 叠层结构设计
对称性:遵循“镜像对称”原则,确保结构、铜厚、PP分布对称,以减小翘曲。
介质厚度:根据阻抗和耐压要求,合理选择芯板厚度和PP型号(如106, 1080, 2116, 7628),避免介质过薄导致分层或过厚导致板厚超差。
高多层板策略:对于10层以上板,可采用“分步压合”以降低单次压合的难度和风险。
2. 材料选型匹配
芯板(Core):根据应用场景选择。普通消费电子用Tg≥130℃的FR-4;工业控制、汽车电子用中高Tg材料;高频高速板则需选用Rogers、Isola等低损耗材料。
半固化片(PP):根据填充和厚度需求选择。厚铜板或厚介质层需选用高树脂含量PP;高层板为控制流胶和尺寸稳定性,宜选用低流动度PP。
铜箔:普通信号用1oz电解铜;高频高速用低粗糙度RTF或压延铜;大电流用2-3oz厚铜。
3. 压合工艺考量
工艺能力:与厂商确认其压机温/压控制精度、真空压合能力、对准精度等是否满足您的产品要求。
特殊工艺:若有盲埋孔、厚铜、混压等需求,需提前与厂商沟通,确认其工艺窗口和良率控制能力。
4. 下单沟通要点
提供完整资料:Gerber、钻孔文件、叠层结构表(含板材、PP、铜厚、厚度等)、阻抗要求及公差、表面处理、热冲击/回流焊温度曲线等。
明确质量标准:指定验收标准(如IPC-6012 Class 2/3)、检测方法(如X-ray抽检)及可靠性测试要求(如热应力、Tg测试)。
首件确认:对于新产品或新工艺,务必进行首件确认,通过切片、电性能测试等全面评估压合质量后,再进行批量生产。

